


Doğru seçilmiş bir konik dişli bile yanlış monte edilirse kısa sürede ses yapar, ısınır ve aşınır. Bu rehberde konik dişlinin mile hazırlanmasından montaj mesafesi ve diş boşluğu ayarına, temas izi kontrolünden yağlamaya ve arıza belirtilerine kadar uygulamada işe yarayan adımları topladık.
1. Dişliyi mile hazırlamak
Hazır konik dişliler genellikle pilot delikli olarak üretilir; yani göbek deliği, kullanıcının mil çapına göre büyütülebilmesi için küçük bırakılır. Montajdan önce dişli şu işlemlerle mile uygun hale getirilir:
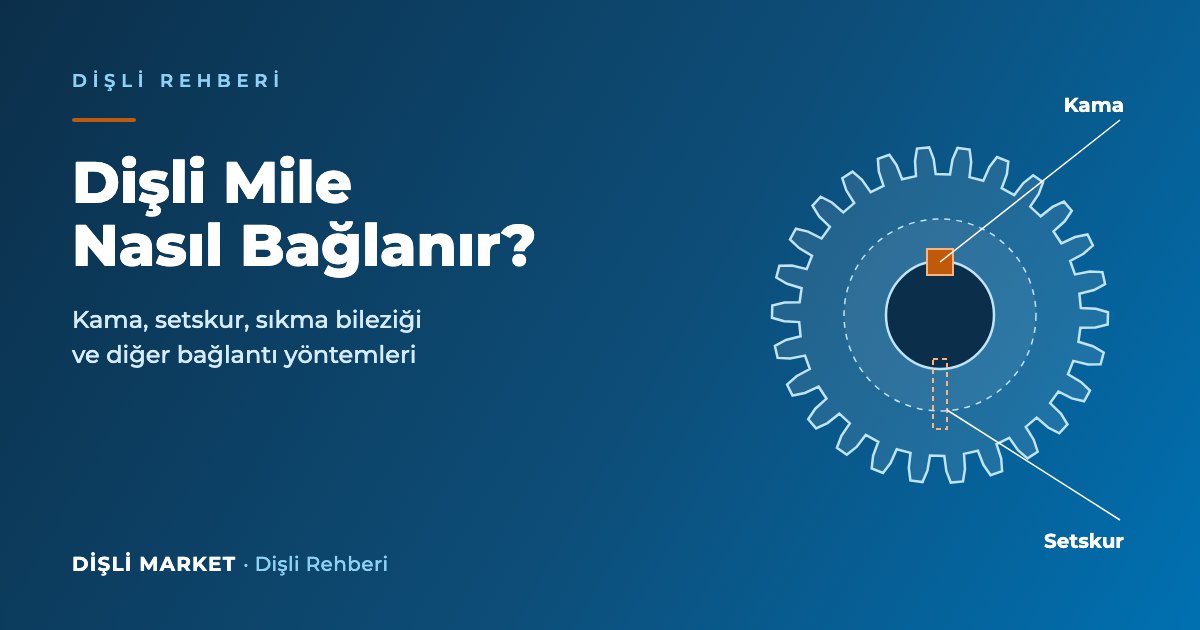
- Delik işleme: Delik, mil çapına uygun toleransla (çoğunlukla H7) ve dişliyle eş merkezli olarak işlenmelidir. Dişli, işleme sırasında diş üzerinden değil bölüm dairesine göre ortalanmalıdır; aksi halde dişli salgılı döner.
- Kama kanalı: Tork kama ile aktarılacaksa kanal DIN 6885 standardına uygun açılır.
- Setskur (sıkma vidası) deliği: Dişlinin mil üzerinde eksenel olarak kaymasını önler. Konik dişlinin eksenel kuvvet ürettiği unutulmamalı; tek başına setskur yerine kama ile birlikte kullanılması önerilir.
Dişli Market olarak hazır konik dişlilerde delik büyütme, kama kanalı, setskur, ısıl işlem ve siyah oksit kaplama işlemlerini sipariş sırasında belirtmeniz halinde yapıyoruz; dişli montaja hazır olarak gelir.
2. Montaj mesafesi: en kritik ayar
Konik dişli çiftinde iki dişlinin koni tepe noktaları aynı noktada buluşmalıdır. Bunu sağlayan ölçü, her dişlinin koni tepe noktası ile göbek alın yüzeyi arasındaki montaj mesafesidir. Dişlilerden biri eksenel yönde fazla ileri veya geri kalırsa dişler, genişliklerinin tamamı yerine yalnızca bir ucuyla temas eder.
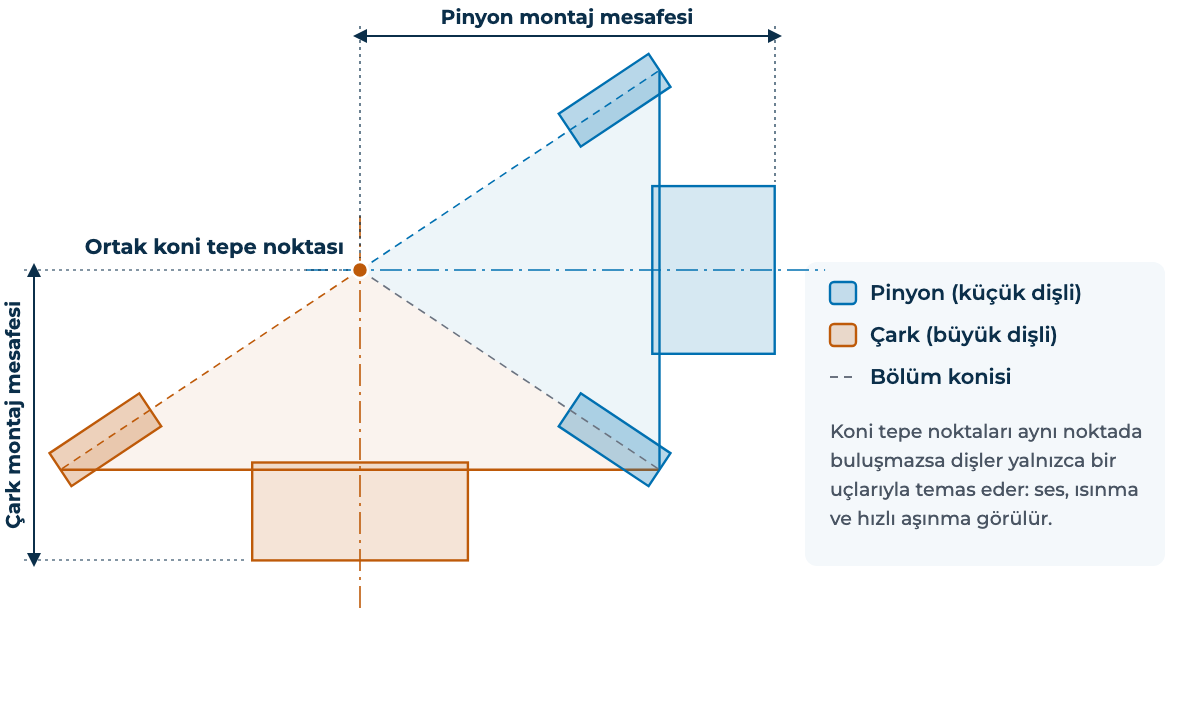
Pratikte ayar şöyle yapılır: önce dişlilerden biri kataloğundaki montaj ölçüsüne göre mil üzerinde sabitlenir, ardından ikinci dişli eksenel yönde ileri-geri kaydırılarak boşluk ve temas izi ayarlanır. İnce ayar için mesafe pulları (şim) kullanmak işi kolaylaştırır.
3. Diş boşluğu (backlash)
Dişliler arasında küçük bir boşluk bulunmalıdır. Bu boşluk; yağ filminin oluşmasına, ısıl genleşmeye ve üretim toleranslarına yer açar. Boşluk hiç yoksa dişliler sıkışır, ısınır ve uğuldar; fazlaysa yön değiştirmelerde vuruntu yapar.
- Dişlilerden birini elle veya bir mengene yardımıyla sabitleyin.
- Diğer dişliyi iki yönde hafifçe oynatın; diş üzerinde küçük, belirgin bir boşluk hissedilmelidir.
- Daha hassas ölçüm için oynayan dişlinin dişine bir komparatör dayayıp toplam hareketi okuyun.
- Ölçümü dişlinin birkaç farklı noktasında tekrarlayın; değerler belirgin farklıysa dişlide veya milde salgı vardır.
Boşluk modül büyüdükçe artar. Kesin değer uygulamaya göre değiştiği için, hassas pozisyonlama gereken sistemlerde ihtiyacınızı bizimle paylaşmanızı öneririz.
4. Temas izi kontrolü
Montajın doğru olup olmadığını anlamanın en güvenilir yolu temas izine bakmaktır:
- Dişlilerden birinin birkaç dişine ince bir tabaka işaretleme boyası (prusya mavisi veya benzeri) sürün.
- Dişlileri hafifçe frenleyerek birkaç tur döndürün.
- Boyanın karşı dişliye geçtiği alanı inceleyin.
Doğru iz
Yüksüz kontrolde iz, diş genişliğinin ortasında ve hafifçe dişin dar (iç) ucuna yakın olmalıdır. Yük altında iz bir miktar geniş uca doğru kayar.
Hatalı iz
İz yalnızca dişin bir ucunda, diş başında veya diş dibinde toplanıyorsa montaj mesafesi ya da eksen açısı hatalıdır; dişliyi eksenel yönde kaydırıp kontrolü tekrarlayın.
5. Yataklama ve eksenel kuvvet
Konik dişliler, düz dişlilerden farklı olarak çalışırken mile eksenel kuvvet uygular; bu kuvvet dişliyi çalışma sırasında kavramadan uzaklaştırmaya çalışır. Bu nedenle:
- Mil, eksenel kuvveti karşılayabilen rulmanlarla (konik makaralı veya eğik bilyalı rulman) yataklanmalıdır.
- Dişliler rulmana mümkün olduğunca yakın konumlandırılmalı; uzun konsol mil esneyerek temas izini bozar.
- Gövde ve yatak yuvaları rijit olmalıdır; yük altında esneyen bir gövde, doğru yapılmış bir montajı da bozar.
6. Yağlama
| Çalışma koşulu | Önerilen yağlama |
|---|---|
| Düşük devir, açık dişli | Yapışkan dişli gresi; düzenli aralıklarla tazelenir. |
| Orta ve yüksek devir, kapalı gövde | Yağ banyosu veya püskürtme; dişli yağı (genellikle EP katkılı). |
| Gıda uygulamaları | Gıdaya uygun (NSF H1) yağ veya gres. |
| Plastik dişliler | Çoğu zaman yağsız çalışır; gerekirse plastikle uyumlu gres kullanılır. |
Yağ banyosunda pinyon tamamen değil, diş yüksekliğinin birkaç katı kadar yağa dalmalıdır; fazla yağ çalkalanma kaybına ve ısınmaya yol açar. İlk çalışmadan sonraki birkaç yüz saatte oluşan alışma partiküllerini uzaklaştırmak için ilk yağ değişimini erken yapmak iyi bir uygulamadır.
7. Arıza belirtileri ve olası nedenleri
| Belirti | Olası neden | Ne yapılmalı? |
|---|---|---|
| Sürekli uğultu, vınlama | Montaj mesafesi hatası, boşluk az, hizasızlık | Temas izini ve boşluğu kontrol edin, dişliyi eksenel ayarlayın. |
| Yön değişiminde vuruntu | Diş boşluğu fazla, göbekte gevşeklik | Boşluğu azaltın, kama ve setskuru kontrol edin. |
| Aşırı ısınma | Boşluk yetersiz, yağ az veya fazla, yanlış yağ | Yağ seviyesini ve türünü kontrol edin, boşluğu açın. |
| Diş yüzeyinde küçük çukurlar (pitting) | Aşırı yüzey basıncı, yetersiz yağ filmi | Yükü ve yağ viskozitesini gözden geçirin; ısıl işlemli dişli düşünün. |
| Dişin bir ucunda aşınma | Kenar teması, mil esnemesi | Montaj mesafesini ve yataklamayı kontrol edin. |
| Diş kırılması | Darbe yükü, aşırı yük, yorulma | Modülü veya malzemeyi büyütün, darbe kaynağını giderin. |
8. Periyodik kontrol listesi
- Çalışma sesinde değişiklik var mı?
- Gövde sıcaklığı normalden yüksek mi?
- Yağ seviyesi ve yağın rengi uygun mu, yağda metal parçacık var mı?
- Kama, setskur ve bağlantı cıvataları sıkı mı?
- Diş boşluğu ilk montajdaki değerden belirgin biçimde arttı mı?
- Diş yüzeylerinde çukurlaşma, çizik veya renk değişimi var mı?
Bir dişlide belirgin aşınma görüldüğünde, eşini de birlikte değiştirmek en doğrusudur. Aşınmış bir dişliyle çalışan yeni dişli, eski dişlinin profiline uyum sağlamaya çalışırken hızla aşınır. Konik dişliler zaten çift olarak üretildiği için yenileme de çift olarak yapılmalıdır.
Sıkça sorulan sorular
Konik dişliler neden ses yapar?
En yaygın neden montaj mesafesinin hatalı olmasıdır; dişler genişliklerinin tamamıyla değil bir uçlarıyla temas eder. Yetersiz boşluk, yağsızlık ve mil esnemesi de ses kaynağıdır. Temas izi kontrolü sorunun nedenini çoğunlukla hemen gösterir.
Konik dişliyi tek başına değiştirebilir miyim?
Önerilmez. Konik dişliler çift olarak tasarlanır ve birbirine alışarak çalışır. Aşınmış bir eşle çalışan yeni dişli kısa sürede bozulur; pinyon ve çarkı birlikte değiştirin.
Dişliye delik ve kama kanalını siz açabilir misiniz?
Evet. Hazır konik dişlilerde delik büyütme, kama kanalı ve setskur deliği sipariş sırasında belirtilen ölçülere göre yapılır; isteğe bağlı olarak ısıl işlem ve siyah oksit kaplama da uygulanır.
İlgili yazılar
Mil çapınızı ve kama ölçünüzü bildirin; dişliniz delik, kama kanalı ve setskur işlenmiş olarak gönderilsin.