


Isıl işlem, bir dişlinin aşınma direncini ve yük taşıma kapasitesini aynı ölçüde birkaç kat artırabilir. Bu rehberde ıslah, indüksiyonla sertleştirme, sementasyon ve nitrürleme yöntemlerini; hangi çelikle uygulandıklarını, ne kazandırdıklarını ve sipariş verirken nelere dikkat edilmesi gerektiğini anlatıyoruz.
Dişliye neden ısıl işlem yapılır?
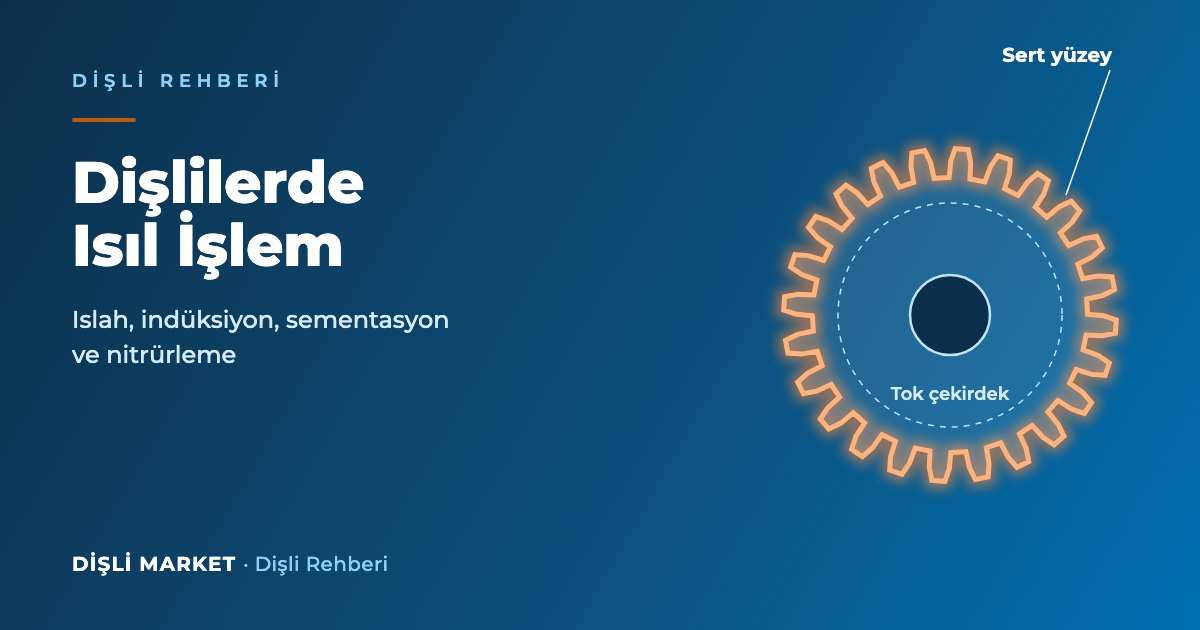
Çalışan bir dişlide iki farklı zorlanma vardır. Diş yüzeyi, karşı dişliyle temas ettiği noktalarda yüksek basınç ve kayma altında aşınmaya ve çukurlaşmaya (pitting) zorlanır. Diş dibi ise her kavramada eğilir ve yorulmaya zorlanır. İdeal dişli, yüzeyde sert ve aşınmaya dayanıklı, çekirdekte ise tok ve darbeye dayanıklı olmalıdır. Isıl işlem yöntemleri bu iki özelliği farklı oranlarda sağlar.
Islah (sertleştirme + temperleme)
Islahta parça tümüyle sertleştirme sıcaklığına ısıtılır, su veya yağda soğutulur ve ardından temperlenir. Sonuçta yüzey ile çekirdek arasında büyük fark olmayan, dayanımı ve tokluğu artmış bir malzeme elde edilir. C45 ve 42CrMo4 gibi ıslah çeliklerine uygulanır. Sertlik orta düzeydedir; bu nedenle ıslah tek başına aşınma direncini sınırlı artırır, çoğunlukla sonraki yüzey sertleştirmenin altyapısı olarak kullanılır.
İndüksiyonla sertleştirme
Bir bobin yardımıyla yalnızca diş yüzeyi saniyeler içinde ısıtılır ve hemen soğutulur. Yüzey sertleşirken çekirdek ve göbek yumuşak ve tok kalır. C45 çelik dişliler için en yaygın ve en ekonomik yüzey sertleştirme yöntemidir.
- Yüzey sertliği: C45'te yaklaşık 50–56 HRC.
- Avantaj: Hızlıdır, yalnızca istenen bölge sertleşir, göbekteki delik ve kama kanalı sonradan işlenebilir, çarpılma sınırlıdır.
- Dikkat: Sertleşen bölgenin diş dibini de kapsayıp kapsamadığı önemlidir; diş dibi sertleşmezse eğilme dayanımındaki kazanç sınırlı kalır.
Sementasyon (karbürleme)
Düşük karbonlu alaşımlı çelikler (ör. 16MnCr5, 20MnCr5) yüksek sıcaklıkta karbonca zengin bir ortamda tutulur; yüzeye karbon yayınır. Ardından su verilip temperlenir. Sonuçta çok sert bir yüzey (yaklaşık 58–62 HRC) ile tok bir çekirdek elde edilir. Ağır yüklü redüktörler, iş makineleri ve şanzımanlarda standart yöntemdir.
- Avantaj: Hem yüzey hem diş dibi dayanımında en yüksek kazancı sağlar.
- Dikkat: İşlem uzun sürer ve parçada çarpılma oluşabilir; hassas dişlilerde sonradan taşlama gerekebilir. Delik ve kama kanalı gibi yumuşak kalması gereken bölgeler işlem öncesinde korunmalıdır.
Nitrürleme
Parça daha düşük sıcaklıkta (yaklaşık 500–570 °C) azotlu bir ortamda tutulur ve yüzeyde ince ama çok sert bir tabaka oluşur. Su verme yapılmadığı için çarpılma çok azdır; bu da onu taşlama yapılmadan hassasiyetin korunması gereken dişliler için çekici kılar. 42CrMo4 ve 31CrMoV9 gibi çeliklerde iyi sonuç verir. Sert tabaka ince olduğundan, çok yüksek yüzey basıncı ve darbeli yüklerde sementasyon kadar dayanıklı değildir.
Yöntemlerin karşılaştırması
| Yöntem | Tipik çelik | Yüzey sertliği | Çarpılma | Maliyet | Ne zaman? |
|---|---|---|---|---|---|
| Islah | C45, 42CrMo4 | Orta | Orta | Düşük | Genel dayanım artışı, temel işlem |
| İndüksiyon | C45, 42CrMo4 | ~50–56 HRC | Az | Düşük – orta | Aşınma direnci, hazır dişliler |
| Sementasyon | 16MnCr5, 20MnCr5 | ~58–62 HRC | Orta – yüksek | Yüksek | Ağır yük, uzun ömür |
| Nitrürleme | 42CrMo4, 31CrMoV9 | Çok yüksek, ince tabaka | Çok az | Orta – yüksek | Hassasiyet, düşük çarpılma |
Siyah oksit dişliye hafif korozyon koruması ve düzgün bir görünüm kazandırır; sertliği veya dayanımı değiştirmez. Isıl işlemle birlikte veya ayrı uygulanabilir.
Sipariş verirken nelere dikkat edilmeli?
- Yöntemi ve hedef sertliği belirtin. Örneğin "diş yüzeyleri indüksiyonla sertleştirilmiş, 50–55 HRC".
- Delik ve kama kanalını konuşun. İndüksiyonda göbek yumuşak kaldığı için delik sonradan işlenebilir; sementasyonda bu bölgeler önceden korunmalı veya işleme sırası buna göre planlanmalıdır.
- Eş dişliyi unutmayın. Birlikte çalışan iki dişliden biri sertleştirilirse diğeri hızla aşınabilir; çiftin her iki dişlisinde de uygun işlem seçilmelidir.
- Malzemenin uygunluğunu kontrol edin. Her çelik her yönteme uygun değildir; örneğin düşük karbonlu yapı çeliği indüksiyonla yeterli sertliğe ulaşmaz.
Hazır konik dişlilerimizde talep halinde indüksiyonla sertleştirme uygulanabilir. Malzeme seçimi için dişli malzemesi seçimi rehberimize göz atabilirsiniz.
Sıkça sorulan sorular
Isıl işlem dişlinin ölçülerini değiştirir mi?
Bir miktar değiştirebilir. Su verme içeren yöntemlerde (indüksiyon, sementasyon) küçük çarpılmalar oluşabilir; nitrürlemede bu etki çok azdır. Hassas uygulamalarda işlem sonrası taşlama veya delik düzeltmesi planlanır.
Sertleştirilmiş dişliye sonradan delik veya kama açılabilir mi?
İndüksiyonla yalnızca dişler sertleştirildiyse göbek yumuşak kalır ve işlenebilir. Tüm yüzeyi sertleşmiş parçalarda normal takımlarla işleme zordur; bu yüzden delik ve kama ölçülerini ısıl işlemden önce bildirmeniz en doğrusudur.
Her dişliye ısıl işlem gerekli mi?
Hayır. Düşük devirli, aralıklı çalışan ve yükü düşük uygulamalarda ısıl işlemsiz C45 dişliler uzun yıllar sorunsuz çalışır. Isıl işlem; sürekli çalışma, yüksek yük, aşındırıcı ortam veya darbeli yüklerde fark yaratır.
İlgili yazılar
Uygulamanızı ve yük bilgisini paylaşın; uygun malzeme ve ısıl işlem yöntemini birlikte belirleyelim.